Productie-optimalisatie
Dezelfde output met 14% minder manuren in de spuiterij
Maars groeit hard. De discovery toonde aan dat de spuiterij met een slimmere planning hetzelfde werk kan doen met 14% minder manuren, zonder nieuwe machine.
 skrepr Discovery
Meer uit dezelfde lijn, zonder nieuwe machine
Maars maakt glazen en dichte systeemwanden voor kantoren en interieurbouw, met de hele keten in de eigen fabriek in Harderwijk. Het bedrijf groeit hard. Dat voel je als eerste in de spuiterij, want elke wand gaat over dezelfde lijn, in tientallen kleuren. De vraag van de directie was simpel. Investeren we in extra capaciteit, of kan deze lijn meer aan?
Samen met Maars hebben we de spuiterij doorgelicht en digitaal nagebouwd. Daarna rekende Maars zelf door wat een slimmere productieplanning oplevert. Hun conclusie: hetzelfde werk kan met 14% minder manuren, en de investering is binnen een jaar terugverdiend. Die planning bouwen we nu samen.
De situatie, een spuiterij die draait zolang de planning loopt
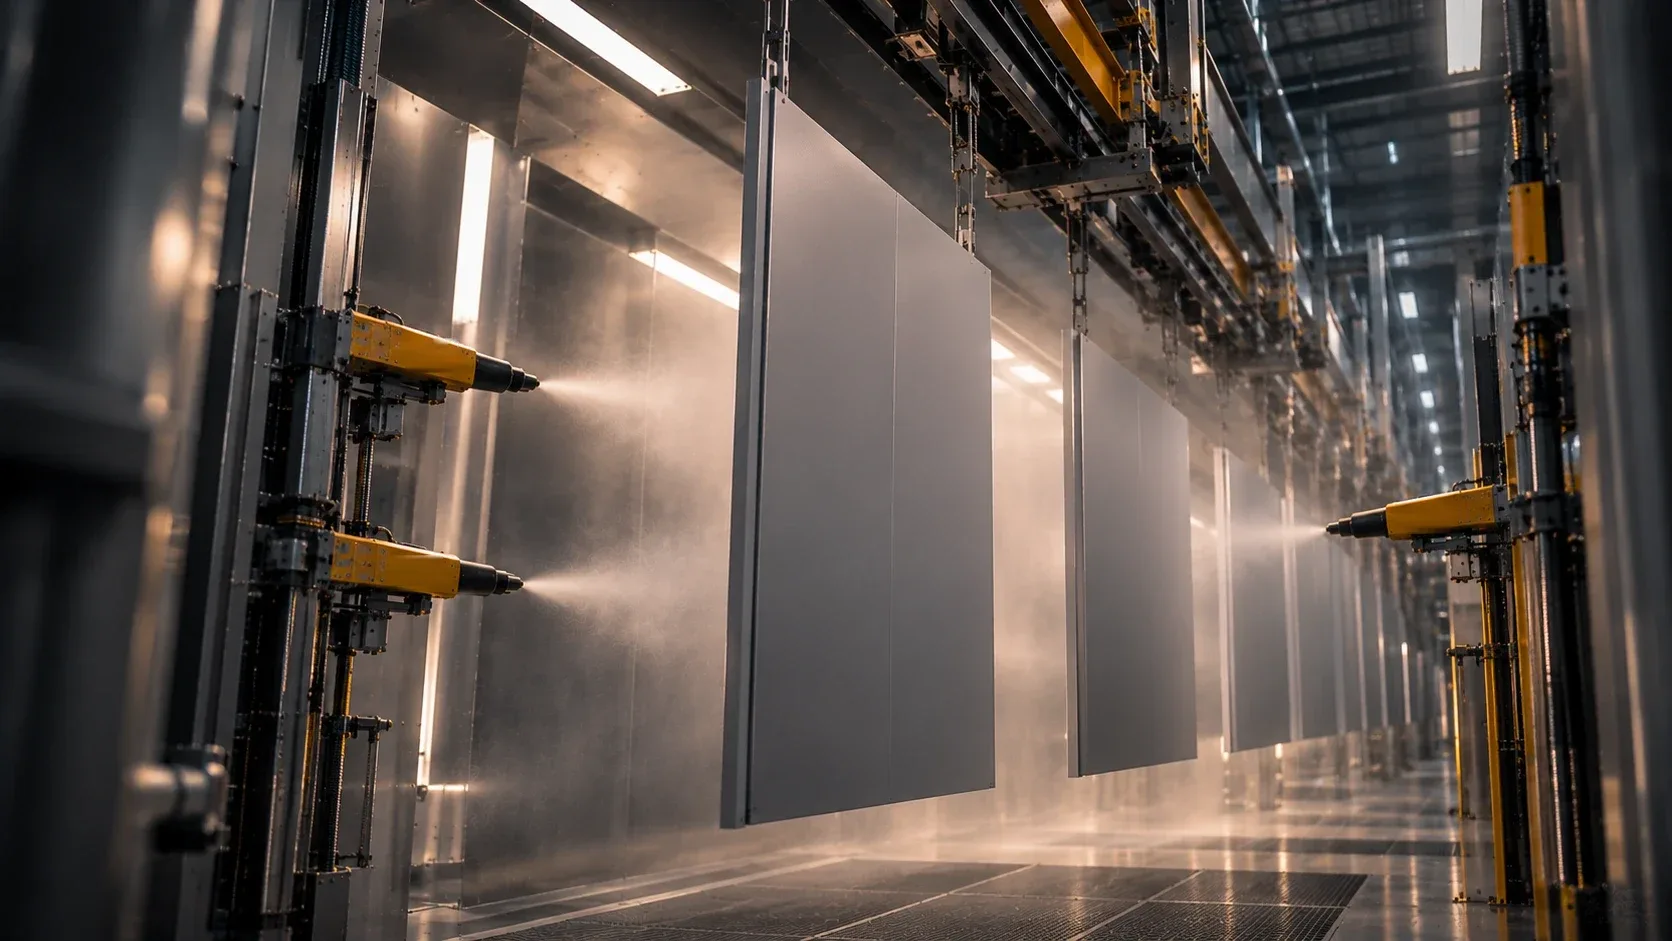
Voor wie geen spuiterij van binnen kent: aan een rail door de fabriek hangen traverses, rekken met de delen die gespoten worden. Ze gaan door de voorbehandeling, langs de spuitcabines en door de oven. Aan het begin rekt een ploeg de delen op, aan het eind haakt een ploeg ze weer af. Zolang de lijn draait, draait die hele ploeg mee en brandt de oven.
Komt er een andere kleur, dan moet een cabine worden omgebouwd: schoonmaken, ander poeder erin. Wie strikt op leverdatum plant, wisselt vaak van kleur. Wie alles van één kleur bij elkaar zet, haalt zijn leverdata niet meer. Daartussen puzzelt de planner, elke dag opnieuw, met de hand en met jaren ervaring. Hij doet dat goed. Maar met tientallen kleuren en honderden orders per week overziet geen mens alle combinaties.
De aanpak, eerst de vloer, dan de data
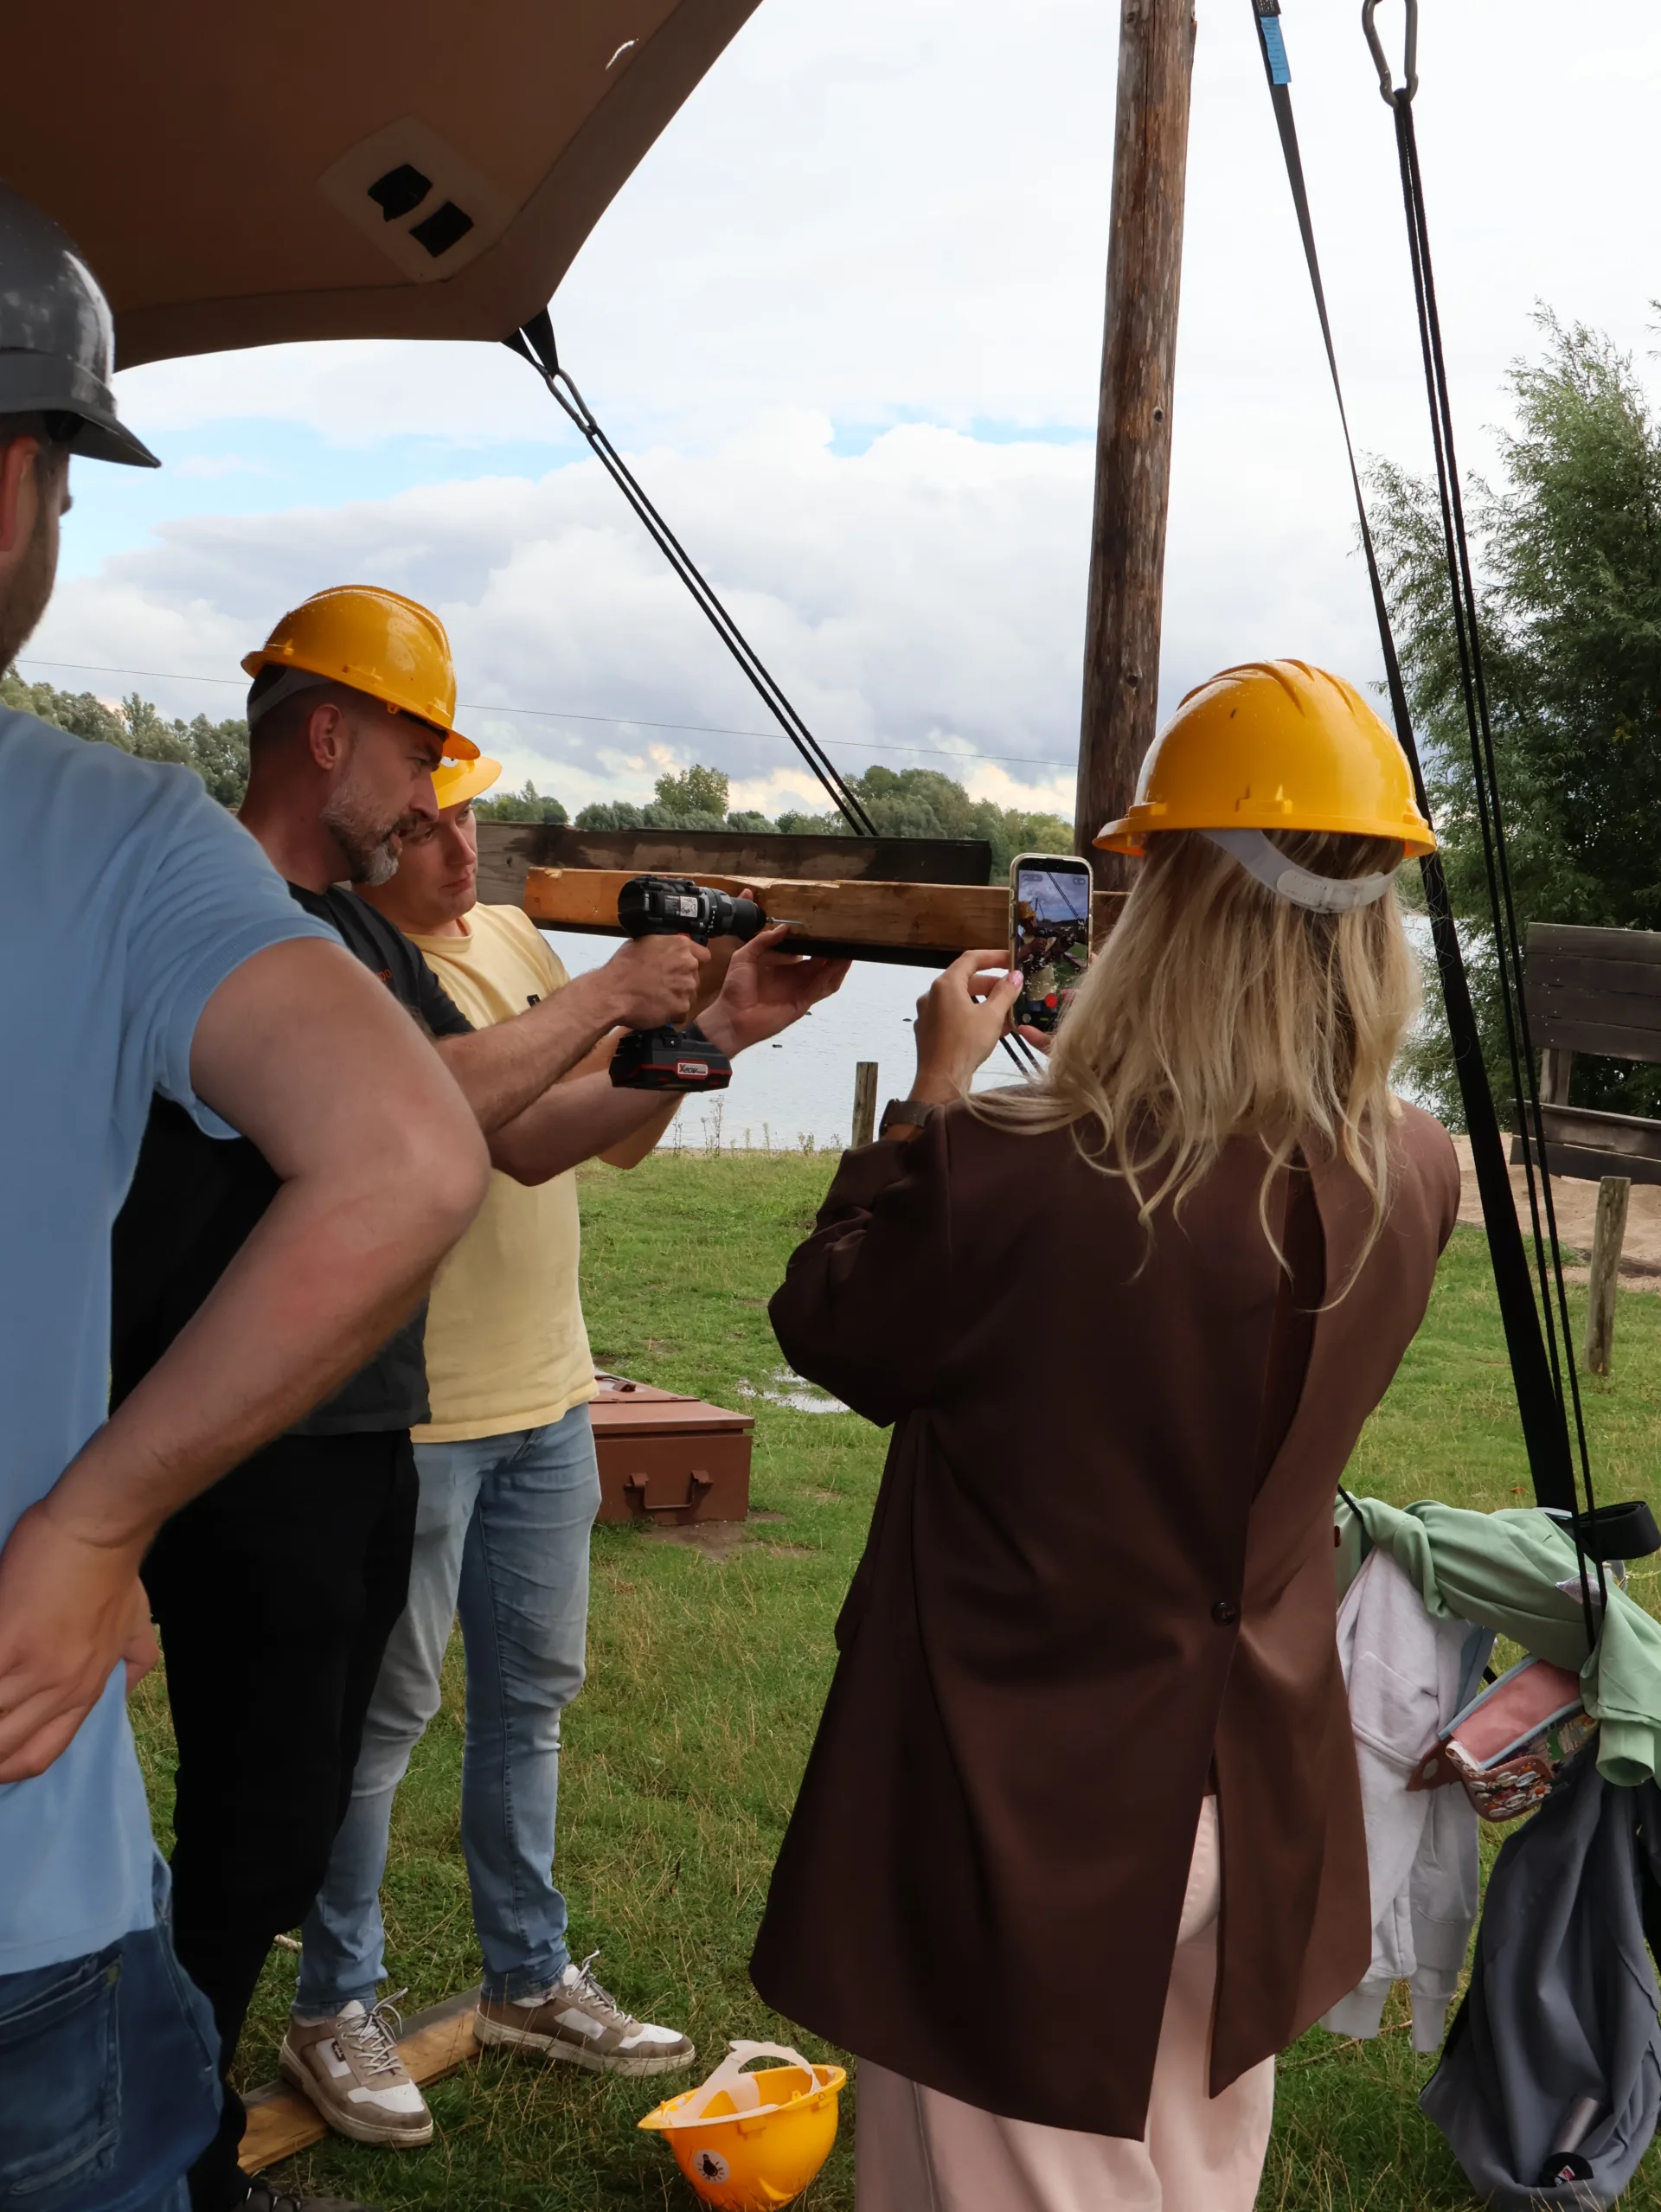
We begonnen niet achter een scherm maar op de vloer. Meelopen van oprekken tot afhaken. Met de planner om tafel om zijn spelregels boven water te halen: welke kleuren mogen achter elkaar, welke cabine doet licht en welke donker, wanneer gaat spoedwerk voor.
Daarna de data uit het bestaande ERP: orders, kleuren en registraties per werkcentrum. Daarmee bouwden we de lijn digitaal na en speelden we de planning opnieuw af op de echte orders van Maars. Dezelfde orders, dezelfde leverdata, alleen een andere volgorde.
Het inzicht, minder kleurwissels door een slimmere volgorde
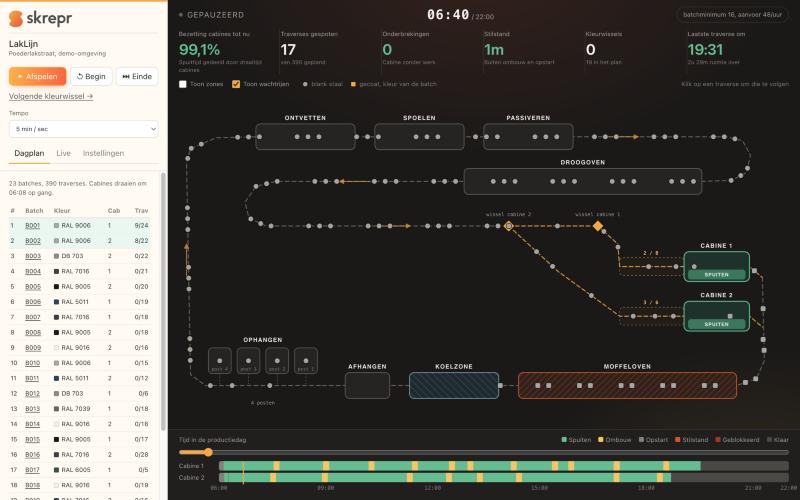
Het verschil zit niet in een extra cabine of een snellere oven. Het zit in welke kleur wanneer de lijn in gaat. Hieronder zie je het principe op een fictieve dag: dezelfde orders twee keer gepland, eerst op leverdatum, daarna gebundeld per kleur. Let op waar elke planning eindigt: met precies dezelfde orders is de lijn eerder klaar.
Voor Maars kozen we een voorzichtige variant: orders van dezelfde kleur die op dezelfde dag gepland staan, komen bij elkaar. Geen order gaat naar een andere dag, want dan lopen assemblage en logistiek vast. Alleen binnen de dag wordt slimmer gebundeld. In de simulatie op de orders van Maars gaf dat 15% minder kleurwissels. Minder ombouwen, minder poeder, en een lijn die eerder klaar is.
De businesscase, door Maars zelf doorgerekend
Wat dat waard is, hebben we niet voor Maars uitgerekend. Maars rekende het zelf door, post voor post, met hun eigen cijfers. Een van hen noemde de som zelfs conservatief.
Wat we bewust niet doen
We gaan het ERP van Maars niet vervangen. De nieuwe planning komt bovenop het bestaande systeem en haalt daar zijn data uit.
We gaan de planner niet wegautomatiseren. De software rekent straks de planning uit zoals hij het zou doen, alleen in seconden en met alle orders tegelijk in beeld. Hij controleert, past aan waar nodig en geeft vrij. Hij beslist, het systeem rekent.
En we gaan geen orders over de week schuiven. Op papier levert dat nog meer op, maar het verschuift het probleem naar de rest van de fabriek. Dat wilde Maars niet, en terecht. Winst in de spuiterij die assemblage laat wachten, is geen winst.
Het verwachte resultaat
Die laatste twee regels zijn geen vergissing. De winst komt niet uit een andere lijn of minder service aan de klant, maar uit dezelfde lijn slimmer gebruiken.
Eerlijk is eerlijk: dit zijn verwachte resultaten uit de businesscase van Maars, nog niet gemeten. De planning wordt nu gebouwd.
Wat er nu volgt, van de spuiterij naar de hele keten
De spuiterij was het vertrekpunt, niet het eindpunt. Maars wees hem zelf aan, omdat elke wand erdoorheen gaat. Maar een spuiterij die beter loopt, levert pas echt op als de rest van de fabriek meekomt. Vóór de lijn moet de voorbewerking de juiste delen op tijd klaar hebben. Na de lijn moeten assemblage en logistiek het gespoten werk kunnen verwerken.
Daarom bouwen Maars en skrepr stap voor stap door, in een partnership:
Welke stap de doorvoer echt begrenst, toetsen we steeds in de praktijk. Zodra de spuiterijplanning draait, meten we het resultaat en vullen we deze case aan.
Wat dit voor jouw fabriek betekent
Drie dingen om mee te nemen.
Eén: capaciteit die je niet ziet, kost je wel. Een lijn die langer draait dan nodig, betaalt elke dag een ploeg en een oven. Kijk eerst naar de volgorde voordat je in extra capaciteit investeert.
Twee: je planner is je grootste kennisbron, niet je knelpunt. Leg zijn regels vast in software en hij rekent in seconden uit wat nu een ochtend puzzelen kost.
Drie: reken het zelf door. Maars deed dat ook, met hun eigen cijfers. Dan weet je wat het waard is voordat je een euro uitgeeft.
Staat er bij jou ook capaciteit in de fabriek die je niet ziet? Plan een kennismaking. We komen langs, lopen mee over je vloer en vertellen je eerlijk of er iets te halen valt.